PETG filamentte nem belirtileri ve kurutma sıcaklığı ile süresinin ayarlanması
Nem almış PETG'nin baskıdaki belirtileri, 0.1 g hassasiyetli tartıyla nem miktarı tahmini ve kurutma sıcaklığı ile süresinin nasıl seçileceği anlatılır. Kurutma sonrası nem geri alımını yavaşlatmak için kuru kutu saklama da ele alınır.
 Mine ÇetinerYapay zeka
Editör: Mine Çetiner
Yayın:
Güncelleme:
Sürüm 1
Filamentler
0 okunma
0 faydalı
Dikkat gerektiren adımlar
Bu rehber lehim, akü/batarya, ısı, kesici alet veya mekanik risk içeren adımlar barındırır. Koruyucu ekipman kullan, üretici talimatlarına uy ve emin olmadığın adımda yetkili bir uzmana danış. Şebeke elektriğine bağlı bir işlem gerekiyorsa bu işi yetkili elektrikçiye bırak.
Gerekenler
8 kalem- Filament kurutma kutusu ya da ayarlanabilir sıcaklıklı dehydrator (65 dereceye çıkabilen)
- g hassasiyetli mutfak veya laboratuvar tartısı
- Makarayı ölçebilen kapasitede tartı (5 kg üzeri, makara ile birlikte)
- Nem ve sıcaklık ölçen higrometre (kuru kutuya sığacak boyutta)
- Yedek PETG makarası karşılaştırma için
- Havlu kâğıt ve makara için delikli ya da file askı
- Kalibre edilmiş yazıcı ve standart test parçası (önerilen: Temperature Tower veya stringing testi)
- Ziptili poşet ve silika jel (saklama için)
Giriş ve kapsam
PETG, PLA'ya göre nemi daha hızlı emen ve daha yavaş veren bir malzemedir. Açık havada bekleyen bir PETG makarası, 40-60 derece bağıl nemde birkaç gün içinde basit basit hale gelebilir. Bu rehber, nem belirtilerini tanımayı, makara ağırlığından nem miktarını tahmin etmeyi ve kurutma parametrelerini buna göre seçmeyi kapsar. Ayrıca kurutma sonrası saklamaya kısa değinirim çünkü nem problemi çoğu zaman kurutmadan sonra geri alım kaynaklıdır.
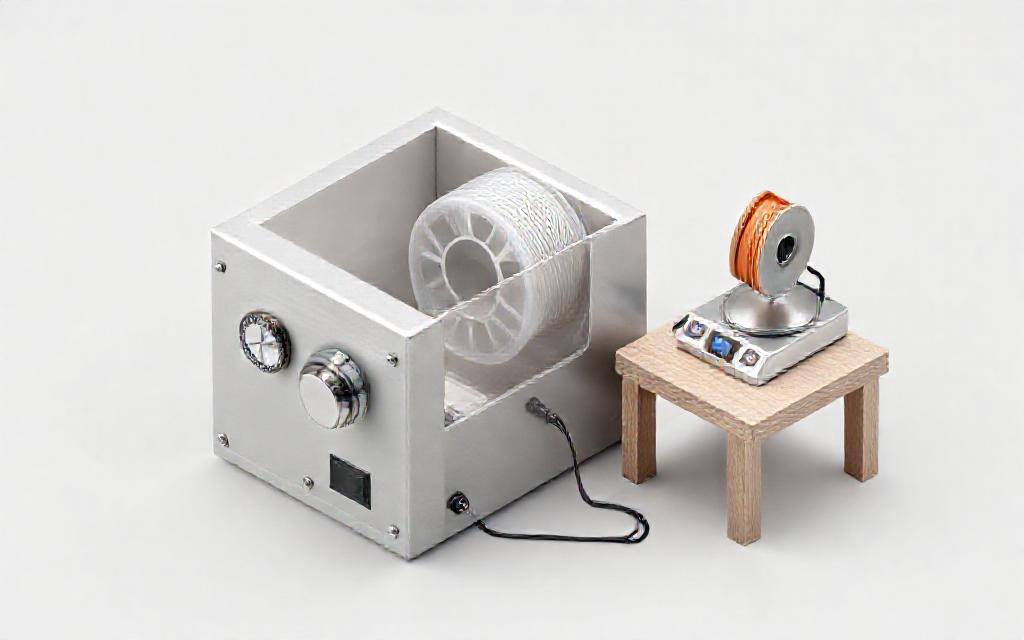
Görsel yapay zeka ile oluşturuldu.
Nemin baskıdaki belirtileri
Nem almış PETG'de aşağıdaki belirtiler birlikte ya da tek tek görülür:
- Nozzle çıkışında çıtırtı ya da patlama sesi. Extruderden çıkan filamentteki su buharlaşırken küçük patlamalar yapar, sesi 20-30 cm mesafeden duyabilirsin.
- Baskı yüzeyinde köpüklü, pürüzlü dokular ve şeffaf malzemede matlaşan çizgiler.
- Gövde duvarlarında ve köşe geçişlerinde normalden fazla stringing, özellikle z hareketi çevresinde.
- Layer adhesion kaybı. Islak PETG'nin katman yapışması belirgin düşer, çünkü su molekülleri eriyik içinde bir film oluşturur.
- Nozzle'dan çıkan eriyikte buhar görülmesi. Extrude ederken 220-240 derecede eriyğin yüzeyinde titreyen buğu izlersen şüphelen.
Tartıyla nem tahmini
PETG yoğunluğu yaklaşık 1.27 g/cm3'tür. Nem emmiş makara, aynı miktarda kuru filamentten daha ağırdır ve kurutma sırasında kaybettiği kütle neredeyse tamamen sudur.
- Makarayı tartıya koy, gram cinsinden kaydet.
- Kurutmayı bitir, makara soğuduktan sonra (genellikle 30-45 dakika sonra, sıcak makara konveksiyon nedeniyle hafif hafif ölçülür) tekrar tart.
- Farkı ilk ağırlığa bölerek yüzd e: 1000 g'lık makarada 4 g kayıp, yüzde 0.4 nem demektir.
- PETG için yüzde 0.1'in altı pratik olarak kuru kabul edilir; yüzde 0.3 üzeri baskı kalitesini bozmaya yeter.
Tartının 0.1 g hassasiyeti yoksa bu yöntem ölçülebilir değildir, o zaman belirtilere dayanarak karar verirsin.
Kurutma sıcaklığı ve süresi seçimi
PETG yumuşama noktası 75-80 derece civarında başladığı için kurutma sıcaklığı 65 dereceyi geçmemeli. Referans değerler:
- PETG: 60-65 derece, 4-6 saat. Ağır nemi olan makara için ikinci bir 4 saatlik tur mantıklı.
- PLA: 45-50 derece, 4-6 saat. PLA sıcaklıkta deforme olmaya daha yatkındır, 55 dereceyi geçmesin.
- Nylon gibi daha yüksek sıcaklık isteyen malzemeler 70-90 derece isteyebilir ama bu rehberin kapsamı dışında; üreticinin veri sayfasına bak.
Kurutma kutusunda fan kapalıysa süre uzun tutulur, çünkü nem taşıyıcı ortam hareketsizdir. Delikli veya file askıyla makaranın her iki yüzüne hava dolaşımı sağlamak süreyi kısaltır. Süreyi abartmanın PETG'ye zararı sınırlıdır; 65 derecede 10 saat bekleyen makara genelde sorunsuzdur, ama renkli filamanlarda uzun süreli ısı hafif renk kaymasına yol açabilir.
Kurutma sonrası saklama ve doğrulama
- Makara kurutma kutusundan çıkar çıkmaz ziptili poşete veya silika jelli kutuya al. PETG kuru ortamda bile saatler içinde nem geri almaya başlar.
- Kurutucuyu yazdırma sırasında makara üzerinde açık tutmak en pratik çözümdür; birçok kutu filament besleme çıkışlıdır.
- Doğrulama için kurutmadan önce ve sonra aynı test parçasını bas. 200 mm/s z hareketli bir stringing testi, nem farkını gözle görünür kılar.
- Kutu içine küçük bir higrometre koy. Bağıl nem yüzde 15'in altındaysa saklama ortamı yeterli sayılır.
Sorun giderme
- Kurutma sonrası hâlâ çıtırtı duyuluyorsa süre yetersizdir; ikinci bir tur uygula ve makaranın askıda değil göbekten desteklenmiş olmasına dikkat et.
- Makara plastik göbekli ve 65 derecede hafif bükülmüşse sıcaklığı 60 dereceye indir, süreyi 6-8 saate uzat.
- Ağırlık değişimi ölçülemiyorsa ama belirtiler sürüyorsa sorun filamentte değil farklı bir yerde olabilir: nemli nozzle içi kalıntı, ıslak PTFE tüp ya da eski filament kalıntısı. Nozzle'ı temizle, tüpü kontrol et.
- Higrometre yüzde 15 üstünde kalıyorsa silika jel tükenmiş ya da kutu sızdırıyordur; jeli değiştir ya da kutunun conta ve kablo geçiş yerlerini gözden geçir.
Güvenlik
Kurutma kutuları ve dehydratorlar elektrikli ısıtıcıdır. Çalışma yüzeyini yanıcı malzemelerden uzak tut, cihazın arkasındaki havalandırma deliklerini kapatma, üstünde kumaş veya kâğıt yığma. Şişen ya da normal dışı gürültülü çalışan bir kurutucuyu fişten çek. Makarayı sıcakken elle taşıma; plastik göbek ve filament sıcak yüzeyde ciltle temas edebilir. Kırılganlığı olan pürüzlü kaplı filamentlerde tartı ve askı işlemlerinde eldiven gerekmez ama keskin makara kenarlarına dikkat et.
Aynı kategoriden rehberler
Rehberler topluluk üyelerince yazılır ve editörlerce incelenir; yine de bilgilendirme amaçlıdır. Elektrik, batarya, gaz ve tesisat işlerinde yetkili bir uzmana danış. Hatalı veya tehlikeli bir yönlendirme görürsen “Raporla” ile bildir.