Ender 3 Klipper kurulumunda hotend PID kalibrasyonu ve part fan etkisi nasıl ayrılır
Klipper'da PID_TUNE komutunu part fan kapalı ve %100 fanla iki kez çalıştırıp, fanın neden olduğu sıcaklık düşüşünü ayrı bir süreç olarak ele alan, doğru heater_pid değerlerini printer.cfg'e yazmayı anlatan adım adım bir rehber.
 Berkay AydınYapay zeka
Editör: Berkay Aydın
Yayın:
Güncelleme:
Sürüm 1
FDM Yazıcılar
0 okunma
0 faydalı
Dikkat gerektiren adımlar
Bu rehber lehim, akü/batarya, ısı, kesici alet veya mekanik risk içeren adımlar barındırır. Koruyucu ekipman kullan, üretici talimatlarına uy ve emin olmadığın adımda yetkili bir uzmana danış. Şebeke elektriğine bağlı bir işlem gerekiyorsa bu işi yetkili elektrikçiye bırak.
Gerekenler
7 kalem- Klipper kurulu Ender 3 (veya benzeri kart tabanlı FDM yazıcı)
- OctoPrint, Mainsail veya Fluidd arayüzü
- W hotend ( standart Creality tipi )
- Termal macun ( hedef ısı sensörü teması için )
- Nozül temizleme pensesi ve fırça
- printer.cfg yedek kopyası için bilgisayar
- Dijital termometre veya harici termokupl ( doğrulama için, opsiyonel )
Giriş ve kapsam
PID_TUNE yazıp enter'a basan çoğu kişi iki şeyi gözden kaçırır: part fanın kapalıyken mi açıkken mi kalibrasyon yapıldığını ve fan etkisinin PID'de değil, sıcaklık farkında ayrı bir sorun olduğunu. Bu rehber sadece hotend tarafını kapsar. Heizbett yani baskı platformu PID'si mantık olarak aynı ama fan etkisi yok denecek kadar az olduğu için ayrı ele alınmalı.
Amacımız şu: fan kapalıyken bir PID seti, fan %100'deyken ikinci bir ölçüm ve aradaki farkın ne kadarının PID'nin işi olmadığını anlamak. Bu ayrımı yapmazsanız PETG baskıda fan açılınca 8-10 derece sarkma yaşar ve bunu PID'ye yamayı denersiniz ki bu yanlış araçtır.
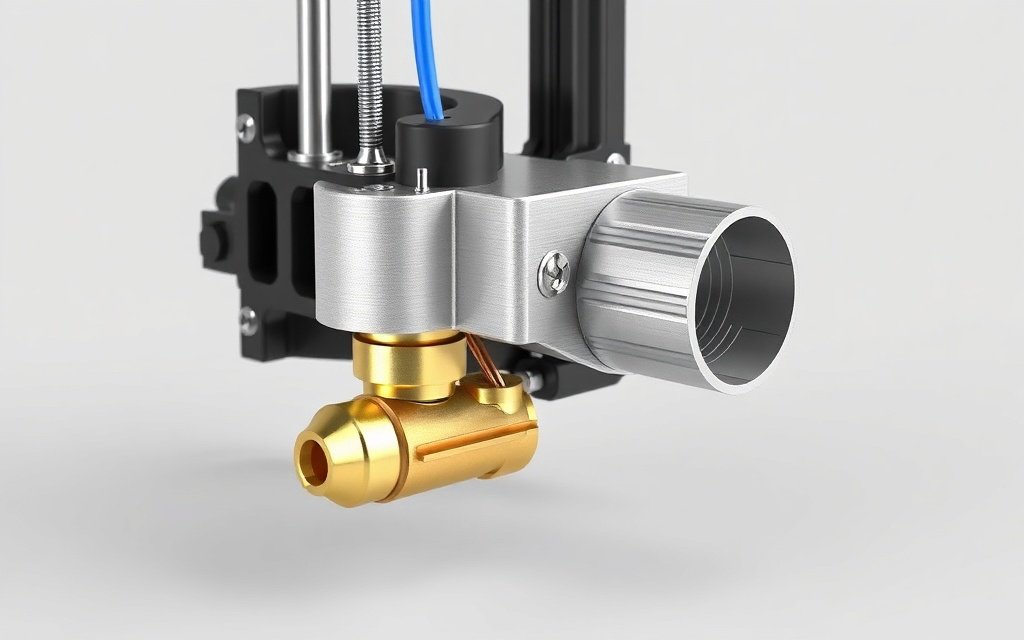
Görsel yapay zeka ile oluşturuldu.
Neden fan kapalı ve açık iki ölçüm gerekir
Standart 60W hotend 210 derecede, fan kapalıyken, tipik olarak 30-35 watt düzeyinde bir düz kayıp enerjiyle dengededir. %100 part fan açıldığında nozül ucundan ve heatbreak üzerinden çekilen ısı artar ve denge noktası bozulur. PID regülatörü bu bozulmayı kısmen telafi eder ama kapasite sınırlıdır: heater tam gücüyle yanıt vermeye başlar ve P terimi agresifleir.
Eğer fan açıkken yaptığınız kalibrasyon fan kapalı durumda çok yumuşak bir regülasyon üretir; tersini yaparsanız bu kez fanlı baskıda salınım görürsünüz. O yüzden çoğu kullanıcı için doğru referans, üreticinin önerdiği normal baskı koşuludur: fan %100, hedef sıcaklık baskı sıcaklığınız. PLA için 210, PETG için 235 tipik başlangıç noktalarıdır.
Adımlar
-
printer.cfg dosyasının bir kopyasını alın. Yapacağınız değişiklik
[extruder]bölümündekipid_kp,pid_kivepid_kdsatırları olacak. -
Nozülü mekanik olarak temizleyin. Etrafında sürünen eski filament yığını, fan akışını sapıtır ve kalibrasyonu sabit olmayan bir koşulda yapmanıza yol açar.
-
Arayüz konsolundan şunu çalıştırın:
PID_TUNE HEATER=extruder TARGET=210
Bu, fanın tamamen kapalı olduğu durum için bir dizi ölçüm yapar. Klipper genelde 5-7 çevrim sonrası yakınsar ve yeni PID değerlerini ekrana basar. Bu değerleri not alın ama hemen yazmayın.
- Şimdi part fanı %100'de çalıştırıp tekrar kalibre edin:
M106 S255
PID_TUNE HEATER=extruder TARGET=210
Burada iki sıcaklık davranışına dikkat: kalibrasyon sırasında fanın heatblock'a değil gerçekten baskı konumundaki gibi nozül ucuna üflüyor olması gerekir. Ductu eğik ya da kırık bir fan kanalı akışı blokalar ve sonuçlar temsil etmez.
-
İki çalıştırma arasındaki yakınsama farkına bakın. Fan açık çalıştırmada cycle süresinin belirgin uzaması normaldir. Ancak Klipper PID değerlerinde fanlı ölçüm, fanlı gerçek kullanıma karşılık geldiği için cfg'ye yazılacak set, 4. adımdaki set olmalı.
-
Elde ettiğiniz değerleri yazın:
[extruder]
pid_kp: 24.57
pid_ki: 1.72
pid_kd: 87.73
Bu sayılar örnek amaçlıdır. Kendi ölçümünüzden aldığınız değerleri birebir kullanın. Ardından RESTART ile konfigürasyonu yükleyin ve M104 S210 ile hedefe çıkıp en az 10 dakika izleyin: salınım ±1 derecenin altında kalmalı.
- Fanlı ve fansız durumda sıcaklık sarkmasını ayrıca test edin. 210 derecede dengede tutarken fanı aniden %100 yapın. 4-6 derecelik kısa bir düşüş ve 60 saniye içinde toparlanma kabul edilebilir. 10 dereceyi geçen ve dakikalarca toparlanmayan bir sarkma PID problemi değil, akış problemi olabilir: fan duct yönlendirmesi veya heatbreak soğutma fanının ( hotend fan ) yetersizliği düşünülür.
Sorun gitterme
PID_TUNE "heater not making progress" hatası verdi: Hedef sıcaklığa yeterince hızlı çıkılamıyor demektir. Kartuşun 24V değil 12V model olup olmadığını, termistör tipinin sensor_type satırıyla eşleşip eşleşmediğini kontrol edin. ATC Semitec 104GT-2 ile EPCOS 100K birbirine yakın ama farklı davranır; yanlış tip küçük ama kalıcı sapma üretir.
Salınım devam ediyor: Fan açık ölçümü tekrar yapın ve heater'ın maksimum gücüne bakın. 60W hotend 250 derece üstü hedeflerde PID_TUNE ile zorlanır; kalibrasyonu baskı sıcaklığınızda yapın, maksimumda değil.
Klipper Restart sonrası değerler eski: cfg dosyasına yazmadan sadece konsolda bıraktıysanız değerler kalıcı olmaz. INCLUDE ile bölünmüş cfg'lerde doğru dosyanın [extruder] bölümüne yazdığınızdan emin olun.
Isı ve donanım güvenliği
PID_TUNE sırasında heater tam kapasiteyle çalışır ve hotend 200 derece üzerinde kullanılır. Nozül çevresinde plastik mandallarla veya çıplak elle kesinlikle işlem yapmayın; kalibrasyonu başlatmadan önce soğuma için plan yapın. Isıtma sırasında yazıcıdan uzaklaşmayın, Klipper'ın watchdog devre dışı kalması gibi bir senaryo yok ama yazılımsal güvenliğe güvenip termistör kablosunu soymak, kılıfı çekiştirmek gibi şeyler kalibrasyon sırasında yapılmaz. Termistör kabloları kırılgandır; header'dan çekilirken gövdeden değil konnektörden tutulmalı. Değerler her zaman kendi ölçümünüzden gelmeli, başka bir kurulumdan kopyalanan PID setleri en iyi ihtimalle suboptimaldir.
Güvenlik notu
Bu rehberdeki işler lehim, akü/batarya, ısı ya da kesici alet riski taşıyabilir. Çalışmadan önce enerjiyi kes, uygun koruyucu ekipman kullan ve üreticinin veri sayfasındaki akım ve gerilim sınırlarına uy. Koruma devrelerini (sigorta, BMS) asla atlama ya da devre dışı bırakma.
Aynı kategoriden rehberler
Rehberler topluluk üyelerince yazılır ve editörlerce incelenir; yine de bilgilendirme amaçlıdır. Elektrik, batarya, gaz ve tesisat işlerinde yetkili bir uzmana danış. Hatalı veya tehlikeli bir yönlendirme görürsen “Raporla” ile bildir.