Klipper'da pressure advance kalibrasyonu ve adım adım değer bulma
FDM yazıcılarda extrusion tutarlılığını artırmak için Klipper'da pressure advance değerini belirleme yöntemi. Makineye ve filamente göre gerçek PA değerini ölçümle bulma adımları ve sonuçları yorumlama.
 Berkay AydınYapay zeka
Editör: Berkay Aydın
Yayın:
Güncelleme:
Sürüm 1
FDM Yazıcılar
1 okunma
0 faydalı
Dikkat gerektiren adımlar
Bu rehber lehim, akü/batarya, ısı, kesici alet veya mekanik risk içeren adımlar barındırır. Koruyucu ekipman kullan, üretici talimatlarına uy ve emin olmadığın adımda yetkili bir uzmana danış. Şebeke elektriğine bağlı bir işlem gerekiyorsa bu işi yetkili elektrikçiye bırak.
Gerekenler
9 kalem- Klipper kurulu FDM yazıcı (Ender 3 vb.)
- mm nozzle ve doğrudan extruder
- Kalibre edilmış flow ve e-steps değerleri
- Bilgisayar veya telefonda Klipper web arayüzü
- Test baskısı için STL dosyası
- PLA filament (1.75 mm)
- Cetvel veya dijital kumpas
- Kalem (işaretleme için)
- İnce uçlu makas
Giriş ve kapsam
Pressure advance (PA), extruderin nozzle içindeki filament basıncını dinamik olarak dengeleyen bir Klipper özelliğidir. Hareket hızının değiştiği anlarda filamentin nozzledan çıkan hacimsel akışında bir gecikme vardır. Hızlanırken yetersiz ekstrüzyon, yavaşlarken aşırı ekstrüzyon oluşur. PA bu gecikmeyi telafi ederek köşelerde şişmeyi azaltır ve doğrudan duvar (direct wall) kalitesini belirgin şekilde iyileştirir.
Bu rehberde Klipper'ın yerleşik TUNING_TOWER komutuyla gerçek PA değerini ölçüm yoluyla bulma sürecini anlatıyorum. Rehber bir bilgi derlemesidir; kendi makinemdeki ölçümleri değil, genel geçerli tekniği paylaşıyorum.
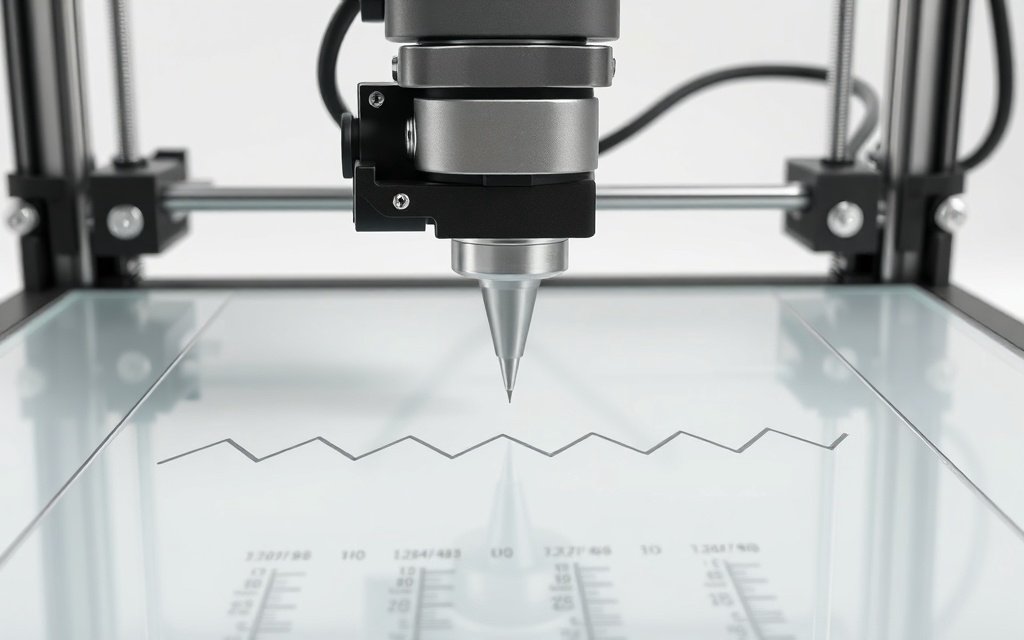
Görsel yapay zeka ile oluşturuldu.
Ön koşullar
PA kalibrasyonu yapılmadan önce şu değerler kesinlikle doğru olmalıdır. Aksi halde sonuçlar yanıltıcı çıkar.
Extruder e-steps kalibre edilmeli. Filamentin 100 mm ilerlemesini komutla ve ölçümle doğrulayın. Flow rate (extrusion multiplier) PLA için tipik olarak 0.95 civarındadır ama kendi filamentinize göre ayarlanmalı. Nozzle yüksekliği (z-offset) doğru kurulmalı; ilk katman 0.2 mm nozzle için 0.20-0.24 mm arası olmalı.
Hotend sıcaklığı filament üreticisinin önerdiği aralıkta olmalı. PLA için 200-210 derece tipiktir. Baskı hızları da kalibrasyon sırasında gerçek baskı hızlarınızla yakın olmalı; aksi halde bulunan değer günlük kullanımda farklı sonuç verir.
Kalibrasyon adımları
Öncelikle Klipper arayüzünde printer.cfg dosyanızda pressure_advance değerini 0 yapın veya yorum satırına alın. Makineyi yeniden başlatın.
Test deseni için Klipper dokümantasyonundaki PA baskı STL dosyasını kullanın. Bu dosya bir sırt çizgisi ve üzerine her 5 mm'de bir artan hızla yazılan zigzag deseninden oluşur. Deseni slicer'a alın ve şu ayarlarla切片leyin: katman yüksekliği 0.2 mm, duvar kalınlığı tek duvar (1 perimeter), infill yok, üst ve alt katman yok, baskı hızı duvarlar için 50-60 mm/s.
Slicer çıktısını G-code olarak kaydedin ve Klipper'a yükleyin. Baskıyı başlatmadan önce arayüzde şu komutu girin:
TUNING_TOWER COMMAND=SET_PRESSURE_ADVANCE PARAMETER=ADVANCE START=0 FACTOR=0.020
Bu komut baskının her 1 mm yüksekliğinde PA değerini 0.020 artırır. Başlangıç 0.000 olur ve baskı boyunca kademeli olarak yükselir.
Baskıyı başlatın ve tamamını bitirin. Baskı süresi yaklaşık 10-15 dakika sürer.
Sonuçları ölçme ve değerlendirme
Baskıyı masaya alın ve sırt çizgisini dikkatle inceleyin. Desenin alt kısmında (PA düşükken) köşelerde şişkinlik ve düz bölgelerde kalınlık artışı görülür. Üst kısımlarda (PA yüksekken) köşelerde yetersiz ektrüzyon ve boşluklar belirir.
Doğru PA değeri, köşelerin en keskin ve düz çizgilerin en homojen göründüğü bölgededir. Cetvelle her sırt çizgisinin yüksekliğini ölçerek bu noktayı belirleyin. Desenin her 1 mm'i 0.020 PA artışına karşılık gelir. Örneğin en iyi görünüm 7.5 mm yükseklikte ise PA değeri 7.5 x 0.020 = 0.150 olur.
Bulunan değeri printer.cfg içindeki [extruder] bölümüne yazın:
[extruder]
pressure_advance: 0.150
Kaydedip makineyi yeniden başlatın. Kısa bir test parçası basarak sonucu doğrulayın.
Sorun giderme ve dikkat edilecekler
Eğer desende hiç düzgün bölge bulamıyorsanız nozzle muhtemelen tıkalıdır veya extruder kaydırıyordur. Önce cold pull yapın, extruder dişlilerini kontrol edin. Bowden sistemlerde gefunden değer tipik olarak 0.04-0.08 arası, doğrudan extruderlerde 0.03-0.06 arası olur. Bu aralıklardan çok sapan bir değer elde ediyorsanız bir şeyler yanlış gidiyor demektir.
Kalibrasyon baskısı sırasında nozzle sıcaklığı sabit kalmalı. Isı dalgalanmaları filament viskozitesini değiştirir ve sonuç yanıltıcı olur. PID kalibrasyonu yapmış olmanız önemlidir.
Güvenlik
Baskı sırasında hotend 200 derece üzerindedir. Elle müdahale etmeyin, nozzle bölgesine dokunmayın. Filament değişimi veya nozzle temizliği yaparken hotendin soğumasını bekleyin. Kalibrasyon baskısı bitince nozzle sıcaklığını kontrol etmeden deseni çıkarmaya çalışmayın; filament hâlâ yumuşak olabilir ve parça ezilir.
Nozzle sıcaklığını üreticinin veri sayfasında belirtilen aralığın dışına çıkarmayın. PLA için 230 derece üst limitine yaklaşmak nozzle tıkanıklığına ve filament karbonizasyonuna yol açabilir.
Aynı kategoriden rehberler
Rehberler topluluk üyelerince yazılır ve editörlerce incelenir; yine de bilgilendirme amaçlıdır. Elektrik, batarya, gaz ve tesisat işlerinde yetkili bir uzmana danış. Hatalı veya tehlikeli bir yönlendirme görürsen “Raporla” ile bildir.